


Wie wird PTFE-Folie hergestellt? Der gesamte Produktionsprozess klar erklärt
Wenn Sie verstehen möchten, wie PTFE-Folie hergestellt wird, beginnt die Antwort mit einem Polymer, das nicht wie gewöhnliche Thermoplaste geschmolzen und extrudiert werden kann. Die gesamte Produktionskette basiert auf zwei grundlegend unterschiedlichen Prozessen: der Herstellung des PTFE-Harzes und der anschließenden Umwandlung dieses Harzes in einen dünnen, gleichmäßigen Film. In diesem Artikel wird jeder Schritt in einer professionellen PTFE-Folienfabrik beschrieben.
Die Chemie hinter der PTFE-Folienherstellung: Vom Chloroform zum Harz
Die Herstellung von PTFE-Folien beginnt mit der Synthese von Tetrafluorethylen (TFE), nicht mit einer Folienextrusionslinie.
Der Weg beginnt mit Chloroform und Fluorwasserstoff, die durch die Behandlung von Flussspat mit Schwefelsäure hergestellt werden. Chloroform reagiert mit Fluorwasserstoff zu Chlordifluormethan (HCFC-22). Wenn HCFC-22 auf über 600 °C erhitzt wird, zerfällt es in TFE, das Monomer, das später Polytetrafluorethylen bildet.
Der Polymerisationsschritt ist ein radikalischer Prozess, der unter hohem Druck in Edelstahlreaktoren durchgeführt wird. Durch die Suspensionspolymerisation entsteht körniges Harz, das als Ausgangsmaterial für das Schälen dient. Durch die Dispersionspolymerisation entsteht ein feines Pulver oder eine wässrige Dispersion, die als Ausgangsmaterial für PTFE-beschichtete Stoffe, Bänder und imprägnierte Netze dient.
Schlüsseldefinition: Geschälte PTFE-Folie besteht aus einem massiven, gesinterten Zylinder, der mit einer scharfen Klinge zu einer durchgehenden Folie geschnitten wird. Es handelt sich um einen subtraktiven Prozess, nicht um einen schmelzbasierten Prozess.
PTFE-Folienherstellung Schritt 1: Formpressen und Sintern
Bevor eine einzelne PTFE-Folie geschält werden kann, muss das Harz zu einem festen Zylinder verdichtet und gesintert werden.
Granulatförmiges PTFE-Harz wird abgewogen, in eine zylindrische Form gegossen und bei 50 bis 100 MPa gepresst. Der resultierende Vorformling wird dann in einen Sinterofen geladen und auf 370 bis 380 Grad C erhitzt. Bei dieser Temperatur verschmelzen die Harzpartikel zu einem dichten, homogenen Block.
Die Abkühlgeschwindigkeit ist wichtiger als die meisten Käufer erwarten. Wenn ein großer Block zu schnell abkühlt, entstehen durch innere Spannungen Mikrorisse, die als Oberflächenfehler in der fertigen Folie sichtbar werden. Ein Knüppel mit einem Durchmesser von 100 bis 250 mm benötigt typischerweise 24 bis 48 Stunden, um sicher abzukühlen.
Der Durchmesser des Knüppels begrenzt auch die Folienbreite. Aus einem 300-mm-Scheitel können nach dem Kantenbeschnitt Folienstreifen mit einer Breite von ca. 250 mm entstehen. Aus diesem Grund können einige Lieferanten breite PTFE-Folien anbieten, andere nicht.
Schritt 2 der PTFE-Folienherstellung: Schälen des gesinterten Rohlings
Das Schälen ist die vorherrschende Methode zur Herstellung von PTFE-Folien, da PTFE durch herkömmliche Schmelzextrusion nicht zu einer dünnen Folie extrudiert werden kann.
Eine Präzisionsdrehmaschine hält den Sinterbarren, während sich eine scharfe Klinge über seine Oberfläche bewegt. Der Klingenwinkel, die Vorschubgeschwindigkeit und die Spindelgeschwindigkeit steuern die endgültige Filmdicke und Oberflächenrauheit. Bei einer gut eingestellten Maschine ist die Klinge normalerweise zwischen 15 und 25 Grad eingestellt. Ein spitzer Winkel kann Kratzer hinterlassen, während ein stumpfer Winkel Rattermarken erzeugt.
Typische Schälfoliendicken liegen zwischen 0,02 mm und 0,50 mm. Fabriken mit CNC-gesteuerter Ausrüstung können eine Dickentoleranz von /-0,01 mm einhalten. Dies ist das Maß an Präzision, das für Dichtungen, Auskleidungen chemischer Leitungen und Klebebandträger erforderlich ist.
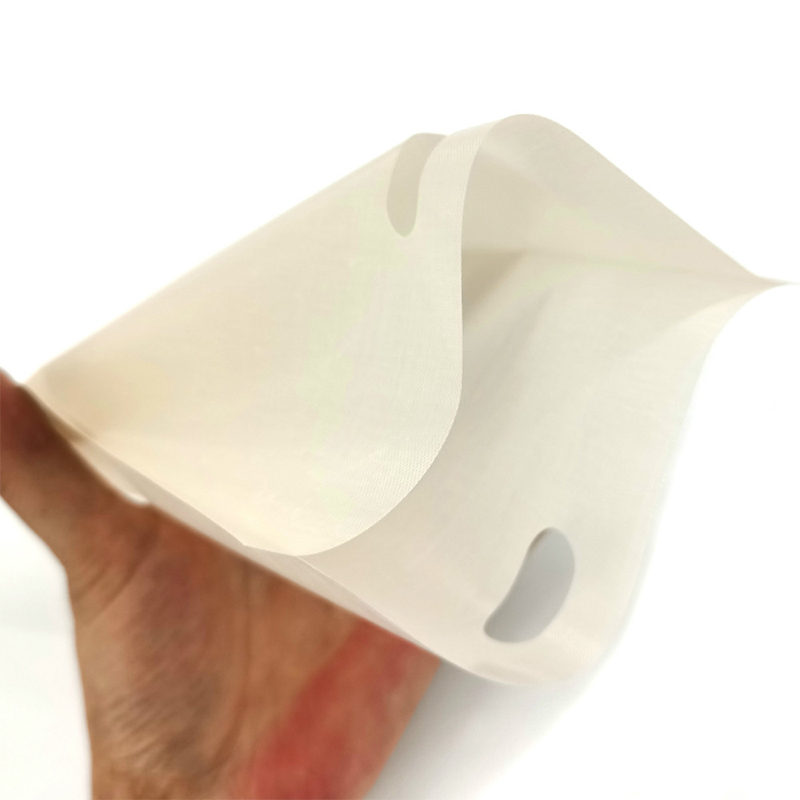 Geschälte PTFE-Folie für Präzisionsanwendungen Diese geschälte PTFE-Folie bietet enge Dickentoleranzen und eine glatte Oberfläche und eignet sich daher für Dichtungen, Auskleidungen und Klebebandträger. Seine elektrische Isolierung und chemische Beständigkeit erweitern seinen Einsatz in der Elektronik und in medizinischen Geräten. Produkt anzeigen →
Typische Foliendickenbereiche je nach Herstellungsverfahren
Schritt 3 der PTFE-Folienherstellung: Ätzen und Oberflächenbehandlung
Unbehandelte PTFE-Folie hat eine Oberflächenenergie von etwa 18 bis 20 dyn/cm, was eine Verklebung mit Standardklebstoffen unmöglich macht.
Um die Haftung zu verbessern, wenden die Hersteller eine Natriumnaphthalin-Ätzbehandlung an. Der Film wird dunkelbraun oder schwarz und durch den Prozess entsteht eine mikroraue Oberfläche mit polaren Gruppen. Die Oberflächenenergie steigt auf über 50 dyn/cm, sodass Acryl- und Silikonklebstoffe fest verankert werden können.
Die Ätztiefe muss ausgeglichen sein. Übermäßiges Ätzen schwächt den Film, während unzureichendes Ätzen zu einer schlechten Haftfestigkeit führt. Die meisten geätzten Folien werden in Rollen hergestellt und dann auf die Breite zugeschnitten. Da das Ätzmittel reaktiv ist, erfordert das Ätzen in großem Maßstab eine kontrollierte Abfallbehandlung, was bei der Auditierung einer Fabrik eine weitere Ebene der Lieferantenqualifizierung darstellt.
 Geätzter PTFE-Film für starke Bindung Dieser mit Natriumnaphthalin oberflächenbehandelte geätzte PTFE-Film verbessert die Haftung auf Metallen und Gummi. Es ist unerlässlich für Hochtemperaturbänder und Verbundwerkstoffe, bei denen eine zuverlässige Verbindung von entscheidender Bedeutung ist. Produkt anzeigen →
Qualitätskontrolle bei der Herstellung von PTFE-Folien
Die Zuverlässigkeit von PTFE-Folien wird durch messbare Parameter definiert: Dichte, Dickentoleranz, Zugfestigkeit und Durchschlagsfestigkeit.
Eine nach ISO 9001 zertifizierte Anlage prüft jede Charge auf ihre Dichte, die zwischen 2,13 und 2,19 g/cm3 liegen sollte. Die Zugfestigkeit für reine PTFE-Folie liegt je nach Ausrichtung zwischen 20 und 35 MPa. Die Spannungsfestigkeit einer 0,1-mm-Folie liegt normalerweise über 60 kV/mm.
| Eigentum | Standardwert |
| Dichte (g/cm3) | 2.13-2.19 |
| Dickentoleranz (mm) | /-0,01 |
| Zugfestigkeit (MPa) | 20-35 |
| Spannungsfestigkeit (kV/mm, 0,1 mm Folie) | Über 60 |
| Oberflächenenergie, unbehandelt (dyn/cm) | 18-20 |
| Oberflächenenergie, geätzt (dyn/cm) | Über 50 |
FEP-Film und die Casting-Alternative: Was Käufer wissen müssen
FEP-Folie wird nicht geschält; Es wird schmelzextrudiert oder gegossen, da FEP ein schmelzverarbeitbares Fluorpolymer ist.
FEP-Folie ist transparent, hat eine hohe Lichtdurchlässigkeit und ist die Standard-Trennschicht für 3D-Drucker, die UV-Harz verwenden. Eine FEP-Trennfolie mit einer Stärke von 100 Mikron ist die gängigste Dicke auf dem 3D-Druckmarkt. Die Lichtdurchlässigkeit liegt typischerweise über 95 % und wirkt sich direkt auf die Druckgenauigkeit aus, da das UV-Licht ohne Streuung durch die Folie dringen muss.
Eine häufige Kauffrage: Kann FEP-Folie in jeder Anwendung die PTFE-Folie ersetzen? Die Antwort ist nein. PTFE bietet eine bessere chemische Beständigkeit und einen größeren kontinuierlichen Temperaturbereich, während FEP optische Klarheit und eine einfachere Heißsiegelung bietet. Für bestimmte Anwendungen hilft Ihnen dieser technische Vergleich von PTFE vs. FEP bei der Entscheidung, welches Material zu Ihrer Produktlinie passt.
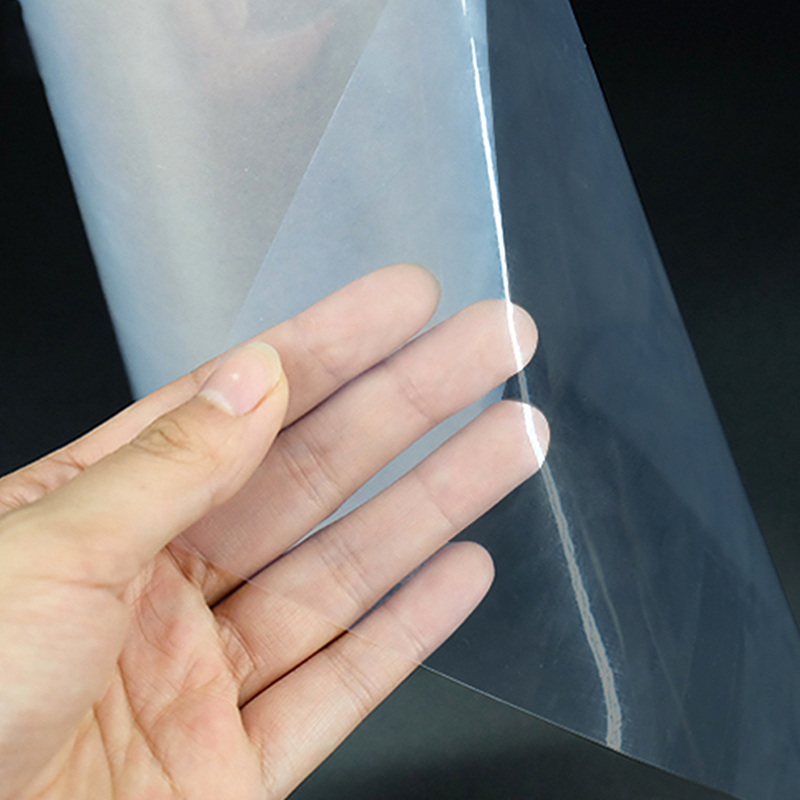
 100 μm FEP-Folie für den 3D-Druck Mit 96 % Lichtdurchlässigkeit und hoher Zugfestigkeit sorgt dieser FEP-Film für eine effiziente Harzaushärtung in LCD-/DLP-Druckern. Die antihaftbeschichtete Oberfläche erleichtert das Ablösen und sorgt für eine hohe Druckqualität. Produkt anzeigen →
Geschältes PTFE film
Beste Chemikalienbeständigkeit, Dauerbetrieb von -200 bis 260 °C und Haltbarkeit unter rauen Bedingungen.
FEP-Film
Bestens geeignet für optische Klarheit, Heißsiegelbarkeit und UV-Durchlässigkeit im 3D-Druck und in der Elektronik.
FAQ: Fragen zur Herstellung von PTFE-Folien
Was ist die gebräuchlichste Methode zur Herstellung von PTFE-Folien?
Das Schälen ist die gebräuchlichste und kostengünstigste Methode. Mithilfe einer Präzisionsdrehmaschine wird ein dünner, durchgehender Film von einem gesinterten PTFE-Zylinder abgezogen. Das Kalandrieren einer PTFE-Dispersion ist eine Alternative, wird jedoch bei Frischfolien weniger häufig angewendet.
Kann PTFE-Folie durch Extrusion hergestellt werden?
Standard-PTFE kann nicht schmelzextrudiert werden, da es unterhalb seiner Zersetzungstemperatur nicht schmilzt. FEP und PFA sind schmelzverarbeitbar, sodass ihre Folien extrudiert werden können, PTFE-Folien werden jedoch durch Schälen oder Dispersionskalandrieren hergestellt.
Warum verfärbt sich eine geätzte PTFE-Folie dunkelbraun?
Die dunkelbraune Farbe entsteht durch die Natriumnaphthalin-Ätzbehandlung. Durch die Reaktion werden Fluoratome auf der Oberfläche entfernt und sauerstoffhaltige Gruppen eingeführt, was die Benetzbarkeit des Klebstoffs verbessert, ohne die Masseneigenschaften des PTFE zu beeinträchtigen.
Welche Dickentoleranz kann bei geschälter PTFE-Folie erwartet werden?
Mit CNC-gesteuerten Schälgeräten sind /-0,01 mm für Folienstärken unter 0,5 mm erreichbar. Fordern Sie stets den Inspektionsbericht und nicht die Lieferantenreklamation an.
Zu verstehen, wie PTFE-Folie hergestellt wird, ist der erste Schritt bei der Auswahl eines zuverlässigen Lieferanten. Fragen Sie nach der Harzsorte, dem Sinterprofil, der Schälausrüstung und ob das Ätzen im eigenen Haus durchgeführt wird. Diese Details machen den Unterschied zwischen konsistentem Film und Chargenvariationen aus.

Schreiben Sie uns jetzt!
- Telefon: +86-18651171105
- Fax: +86-18651171105
- E-Mail:
- Adresse: Nr. 18, Yongxin East Road, Bezirk Gaogang, Stadt Taizhou, Provinz Jiangsu, China.
Copyright © Yaxing Plastic Industry Co., Ltd. Alle Rechte vorbehalten. Hersteller kundenspezifischer High-End-Präzisionsprodukte der PTFE-Serie 